RS485连接的BL20网关与RFID通信在自动控制技术中的应用研究
摘要
本文探讨了基于RS485总线连接的BL20网关在工业自动控制系统中的通信机制,并结合RFID(射频识别)通信技术,分析其在自动控制领域的研究价值与应用前景。BL20网关作为现场设备与上位控制器之间的桥梁,通过RS485差分信号传输实现稳定可靠的数据交互,而RFID技术则为系统提供了非接触式识别与数据采集能力,二者协同可显著提升自动化系统的实时性与灵活性。
一、引言
随着工业4.0与智能制造的推进,自动控制技术对现场设备通信的实时性、可靠性和灵活性提出了更高要求。BL20系列网关作为模块化I/O与现场总线接口设备,支持多种协议转换与数据汇聚功能。其中,RS485物理层因其抗干扰能力强、传输距离远、支持多点组网等优势,被广泛应用于工业现场设备间的串行通信。与此RFID通信技术凭借非接触识别、批量读取、环境适应性强等特点,在生产 traceability、物料跟踪、刀具管理等自动控制场景中发挥着日益重要的作用。本文旨在研究RS485连接的BL20网关与控制器之间的通信机制,并探讨RFID通信技术在自动控制技术中的研究进展与集成方式。
二、RS485连接的BL20网关与控制器的通信机制
2.1 BL20网关的功能定位
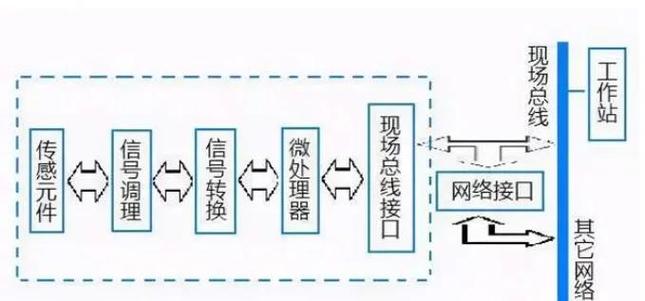
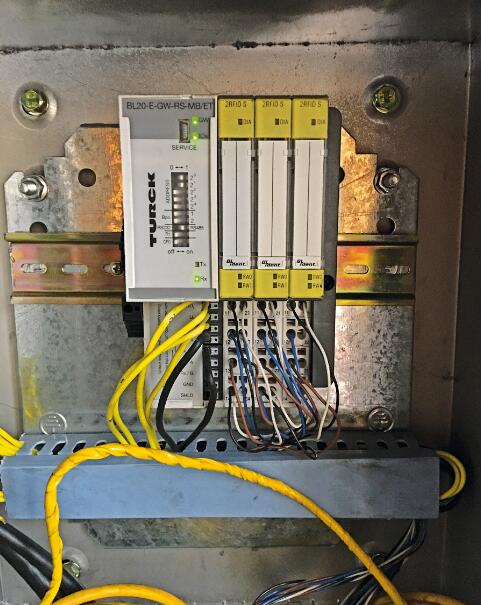
BL20网关是模块化I/O系统的核心组件,承担着现场信号采集/输出与上层控制网络之间的协议转换任务。它向下通过背板总线连接各类I/O模块(数字量、模拟量、特殊功能模块等),向上则通过现场总线或串行接口与PLC、IPC或上位控制器通信。在RS485连接方案中,BL20网关作为从站设备,通过RS485总线接受控制器的轮询或事件触发式访问。
2.2 RS485物理层与链路层特性
RS485采用差分信号传输,典型特性包括:
- 传输距离:在较低波特率下可达1200米,满足大多数工业现场覆盖需求;
- 多点组网:单总线可挂接32至128个节点(取决于收发器驱动能力),支持一主多从的轮询架构;
- 抗共模干扰:差分输入范围通常为-7V至+12V,适合电磁环境复杂的工业现场;
- 半双工通信:需通过方向控制信号切换发送/接收状态,协议层常采用Modbus RTU或厂商自定义帧格式。
BL20网关的RS485接口通常支持可配置的波特率(如9.6kbps至115.2kbps)、数据位、停止位与校验方式,并可通过网关配置软件设定从站地址与通信超时参数。
2.3 通信协议与数据映射
在典型应用中,控制器作为主站按照设定周期向BL20网关发送请求帧,网关将I/O模块的输入状态、诊断信息、计数器值等映射至响应帧的对应寄存器地址中。输出控制则通过写寄存器指令完成。为确保通信可靠性,协议通常包含CRC校验、超时重传与从站状态字机制。RFID读写器可通过BL20系统的串行通信模块接入,其读取的标签数据经网关映射至控制器可访问的数据区,从而实现RFID事件与逻辑控制的联动。
三、RFID通信技术在自动控制中的研究
3.1 RFID系统组成与工作原理
RFID系统由读写器、电子标签和天线组成。读写器通过射频信号与标签进行双向通信:无源标签从读写器电磁场中获取能量,通过调制反射信号回传标识信息;有源标签则自带电源,支持更远读取距离与传感器数据上传。工作频段涵盖低频(125kHz)、高频(13.56MHz)、超高频(860-960MHz)及微波(2.45GHz),不同频段在读取距离、抗金属干扰能力、多标签识别性能上各有侧重。
在自动控制场景中,高频RFID常用于工位识别与刀具管理,超高频RFID则适用于产线物料批量跟踪与仓储物流环节。RFID读写器通常提供RS485、RS232、以太网或工业总线接口,便于与BL20网关及控制器集成。
3.2 RFID与自动控制系统的集成模式
RFID技术与自动控制系统的集成主要体现为以下模式:
- 事件触发控制:当携带标签的工件或托盘进入读写器识别区域时,RFID读写器通过RS485总线将标签ID上报至BL20网关,网关将数据映射至控制器输入区,控制器据此触发分拣、加工或路径切换逻辑;
- 数据追溯与配方管理:控制器根据RFID读取的工件ID,从MES或本地数据库中调取对应工艺参数,实现柔性生产;
- 定位与防错:在多工位装配线中,RFID用于校验工件与工位的匹配关系,防止错装漏装;
- 设备身份识别:为可移动工装、夹具或AGV安装标签,控制器在对接前通过RFID确认设备身份与状态。
3.3 通信实时性与可靠性研究
RFID通信与RS485总线结合时,需关注以下技术问题:
- 轮询延迟:RS485主从轮询架构下,RFID事件的上报延迟取决于总线波特率与从站数量,需通过合理设定轮询周期或采用事件中断机制优化;
- 数据完整性:RFID读取可能产生重复标签或误读,需在网关或控制器层实现过滤、去重与校验逻辑;
- 电磁兼容性:RFID读写器射频发射可能对RS485信号产生干扰,布线时应保持足够间距并采用屏蔽双绞线;
- 协议适配:不同厂商RFID读写器的串行协议差异较大,需通过BL20网关的可编程串行模块或协议转换功能实现统一接入。
四、应用案例分析
以某汽车零部件装配线为例,系统采用PLC作为主控制器,通过RS485总线连接多台BL20网关,每台网关下挂数字量I/O模块与串行通信模块。RFID读写器(13.56MHz高频)经RS485接口接入BL20串行模块,安装于关键工位。当托盘载具进入工位时,读写器读取标签ID并经网关上报PLC,PLC核对工艺配方后控制拧紧轴与检测设备执行对应动作,同时将过程数据写回标签供后续工位读取。实践表明,该方案通信稳定,单次识别与上报延迟控制在200ms以内,满足节拍要求。
五、结论与展望
RS485连接的BL20网关为控制器与现场设备之间提供了经济、可靠的通信通道,而RFID通信技术则为自动控制系统赋予了非接触感知与个体识别能力,二者结合可有效支撑柔性制造、质量追溯与防错控制等应用。未来研究方向包括:基于RS485总线的RFID事件优先级调度机制、网关层边缘预处理以降低控制器负荷、以及RFID与工业以太网融合的多协议网关架构。随着工业物联网的发展,BL20网关与RFID技术的深度集成将在自动控制领域发挥更大作用。
如若转载,请注明出处:http://www.haigte.com/product/42.html
更新时间:2026-10-30 18:28:41