AM600中型PLC在胀管机上的应用方案
摘要:本文针对胀管机自动化控制需求,提出基于AM600中型PLC的应用方案。阐述了胀管机工艺流程与控制要求,详细介绍了AM600 PLC的硬件配置、软件设计及通信实现。通过实际应用表明,该方案运行稳定、控制精度高,有效提升了胀管机的自动化水平与生产效率。
关键词:AM600;中型PLC;胀管机;自动控制;通信
1. 引言
胀管机是换热器生产中的关键设备,通过胀管工艺使管材与管板紧密结合,保证换热效率与密封性。传统胀管机多采用继电器控制或小型PLC,存在接线复杂、灵活性差、通信能力弱等问题。AM600中型PLC具备高性能、多通信接口和模块化扩展能力,适合作为胀管机控制核心。本文结合石家庄九熙电气自动化技术有限公司的工程实践,探讨AM600中型PLC在胀管机上的应用方案。
2. 胀管机工艺流程与控制要求
胀管机典型工艺流程包括:上料定位、胀杆下降、胀管作业、胀杆返回、下料等。控制要求主要包括:
(1)多轴运动控制:胀杆升降、工作台移位等需精确位置控制;
(2)工艺参数可调:胀管压力、速度、行程等参数需通过人机界面设定;
(3)安全联锁:具备急停、限位、过载保护等功能;
(4)通信联网:与上位机或MES系统进行数据交互;
(5)故障诊断与报警。
3. AM600中型PLC硬件配置
根据I/O点数与运动控制需求,选用AM600系列PLC主机,配置数字量输入/输出模块、模拟量模块及高速脉冲输出模块。具体配置如下:
- CPU模块:AM600-CPU,支持EtherCAT总线与脉冲输出;
- 数字量输入模块:16点,用于按钮、限位开关等信号采集;
- 数字量输出模块:16点,用于接触器、电磁阀控制;
- 模拟量模块:4通道,用于压力传感器信号采集;
- 高速脉冲输出模块:2轴,用于步进/伺服驱动器控制。
人机界面采用触摸屏,通过以太网与PLC通信。
4. 软件设计
软件基于CODESYS平台开发,采用结构化编程。主要程序块包括:主程序、初始化子程序、手动/自动切换子程序、运动控制子程序、报警处理子程序。运动控制采用PLCopen标准功能块,实现胀杆的定位与速度控制。工艺参数通过HMI设定并存储于PLC寄存器中。程序具备完善的互锁与急停逻辑,确保设备安全运行。
5. 通信实现
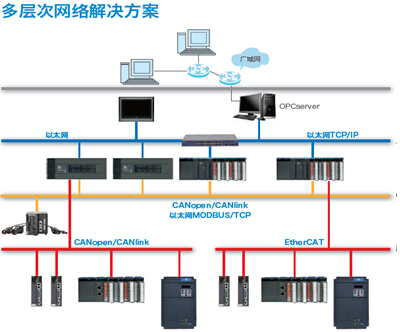
AM600 PLC支持多种通信协议。本方案中,PLC通过以太网与触摸屏进行数据交换,采用Modbus TCP协议;同时预留RS485接口,可与变频器等设备进行Modbus RTU通信。PLC还可通过EtherCAT总线连接远程I/O或伺服驱动器,实现高速同步控制。通信程序在PLC中配置为主站,周期读取从站数据。
6. 应用效果
该方案在石家庄九熙电气自动化技术有限公司的胀管机项目中成功应用。实际运行表明:系统响应速度快,胀管位置控制精度达到±0.1mm;HMI操作简便,参数调整灵活;通信稳定可靠,便于接入工厂信息化系统。设备故障率显著降低,生产效率提高约15%。
7. 结论
AM600中型PLC在胀管机上的应用方案有效解决了传统控制方式的不足,实现了运动控制、工艺参数管理及通信联网的集成。该方案结构清晰、扩展性强,可为同类设备的自动化升级提供参考。
参考文献:
[1] 汇川技术. AM600系列可编程逻辑控制器用户手册[Z]. 2020.
[2] 彭亦强. 可编程控制器系统设计[M]. 北京: 机械工业出版社, 2018.
[3] 李华. 基于PLC的胀管机控制系统设计[J]. 自动化应用, 2019(5): 45-47.
如若转载,请注明出处:http://www.haigte.com/product/28.html
更新时间:2026-10-30 00:52:35