欧姆龙控制系统在瓦楞纸印刷开槽模切机组中的整体解决方案探讨
一、引言
瓦楞纸箱作为包装行业的主力军,其印刷、开槽、模切等工序对设备精度与自动化水平要求日益提高。传统机组常因多轴同步困难、换单时间长、损耗率高而制约生产效率。欧姆龙(OMRON)凭借其在PLC、运动控制、机器视觉及安全控制领域的完整产品线,为瓦楞纸印刷开槽模切机组提供了一套高度集成、柔性智能的整体解决方案。本文将从系统架构、关键技术、实施要点及效益分析等方面展开探讨。
二、机组工艺与控制需求分析
瓦楞纸印刷开槽模切机组通常由送纸部、印刷部(多色)、开槽部、模切部、清废部及堆码部组成。核心控制需求包括:
- 多轴高精度同步:送纸、印刷、开槽、模切各单元之间需保持严格的相位与速度同步,误差通常要求小于0.1mm。
- 快速换单:订单切换时,需自动调整各辊筒相位、压力、位置等参数,减少废品。
- 张力与套准控制:纸板在传输过程中需保持恒定张力,印刷套准精度直接影响产品质量。
- 安全与可靠性:多工位急停、安全门锁、限速等功能需符合ISO 13849标准。
三、欧姆龙整体解决方案架构
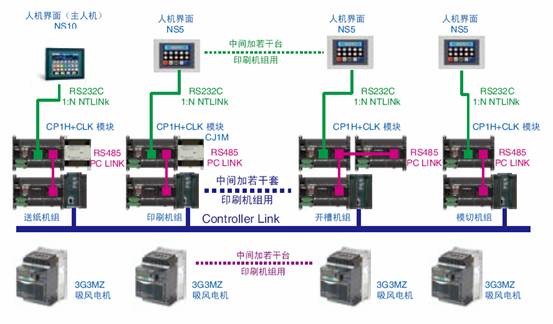
基于Sysmac自动化平台,欧姆龙提供从控制器、伺服驱动、编码器、视觉传感器、安全控制器到HMI的完整方案。典型架构如下:
- 控制器层:采用NJ/NX系列机器自动化控制器。NJ系列集成EtherCAT高速总线、运动控制与逻辑控制于一体,支持IEC 61131-3编程,适合复杂多轴同步。
- 驱动与执行层:选用1S系列伺服驱动器与G5系列伺服电机,配合欧姆龙高分辨率编码器,实现各辊筒的精确速度与位置控制。对于模切部的高动态响应,可选用直线电机或DD马达。
- 感知层:E3Z/E3AS系列光电传感器用于纸板边缘检测;FQ系列视觉传感器用于印刷图案的在线检测与套准纠偏;编码器用于速度与位置反馈。
- 安全控制:采用G9SP可编程安全控制器,结合D4SL安全门开关、E-stop按钮,实现安全门监控、急停及安全限速,达到PL d/Cat.3等级。
- 人机界面:NB系列触摸屏或PC-based HMI,用于参数设定、状态监控与故障诊断。
- 网络通信:EtherCAT作为主站总线,连接伺服、远程IO和传感器;EtherNet/IP用于与上位MES/ERP系统交换订单与生产数据。
四、关键技术实现
1. 多轴电子同步
利用NJ控制器的凸轮(Cam)功能与电子齿轮(Gear)指令,将送纸轴作为主轴,印刷、开槽、模切轴作为从轴,建立虚轴与实轴的相位映射。通过EtherCAT分布式时钟,同步周期可设为125μs,实现各轴间的零漂移同步。
2. 自动换单与参数记忆
将每个订单的版辊相位、模切刀位置、印刷压力等参数存储在控制器变量表中,换单时一键调用。开槽部采用伺服调刀机构,根据订单自动调整纵切刀与横切刀的位置,调刀时间由传统的人工操作缩短至2-3分钟。
3. 印刷套准视觉纠偏
在印刷单元后段安装FQ视觉传感器,拍摄印刷标记(Mark),计算横向与纵向偏差,通过PID算法将偏差反馈至控制器,驱动伺服调整版辊相位或纠偏辊位置,实现闭环套准,套准精度可达±0.05mm。
4. 张力控制
针对纸板在运行中的伸缩变形,采用欧姆龙3G3MX2或Q2V系列变频器驱动送纸辊,通过编码器反馈与力矩控制模式,保持恒定张力。模切前配置浮动辊与张力传感器,进一步稳定纸板张力,避免卡纸与模切偏位。
5. 安全控制逻辑
G9SP安全控制器接收各工位急停、安全门、光幕信号,执行安全逻辑:一旦触发急停,安全控制器输出信号切断伺服使能,同时启动安全制动,确保人员与设备安全。安全逻辑通过Sysmac Studio安全编辑器进行编写与验证,符合IEC 61508 SIL3认证。
五、应用实施案例与效益
以某年产2000万㎡瓦楞纸板厂为例,采用欧姆龙整套方案改造其五色印刷开槽模切线。实施后效果:
- 换单时间由平均45分钟降至12分钟;
- 印刷套准废品率从2.5%降至0.4%;
- 整线速度由80m/min提升至120m/min;
- 设备综合效率(OEE)提升18%;
- 安全等级达到PL d,通过CE认证。
六、结论与展望
欧姆龙控制系统以Sysmac平台为核心,通过EtherCAT高精度同步、丰富运动控制功能块、视觉集成与安全控制,为瓦楞纸印刷开槽模切机组提供了从单机到整线的完整柔性解决方案。随着AI算法与边缘计算融入,欧姆龙可进一步实现印刷质量预测、预测性维护与自适应换单,持续推动纸包装行业向智能工厂迈进。
如若转载,请注明出处:http://www.haigte.com/product/21.html
更新时间:2026-10-30 02:22:24